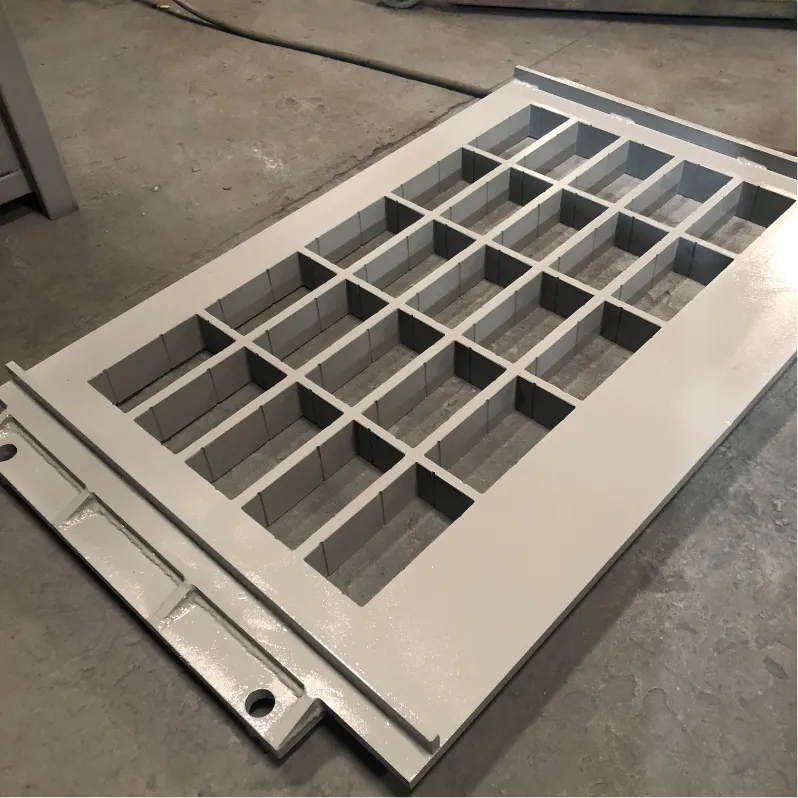
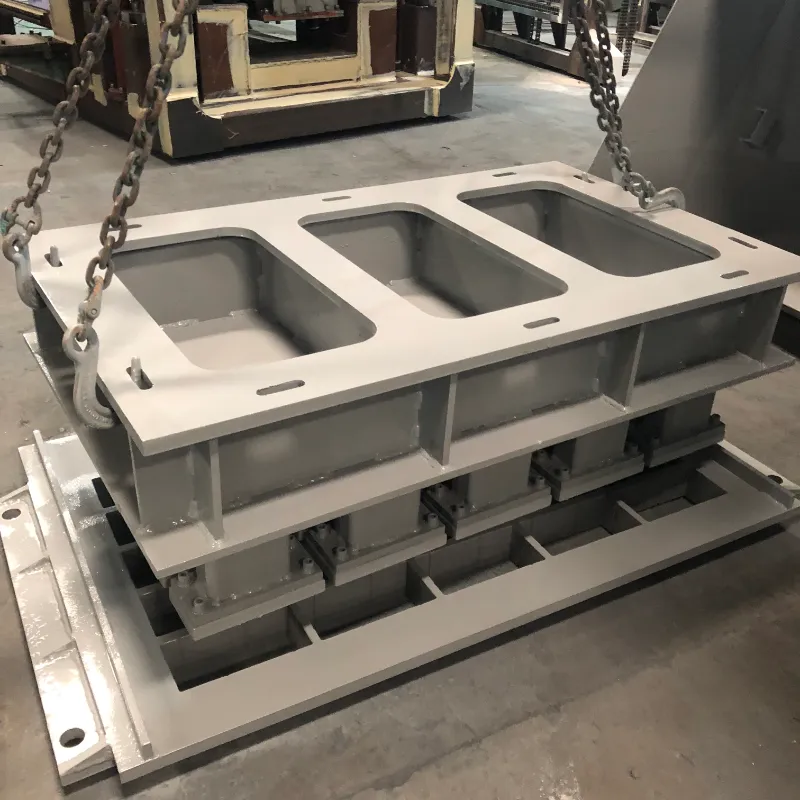
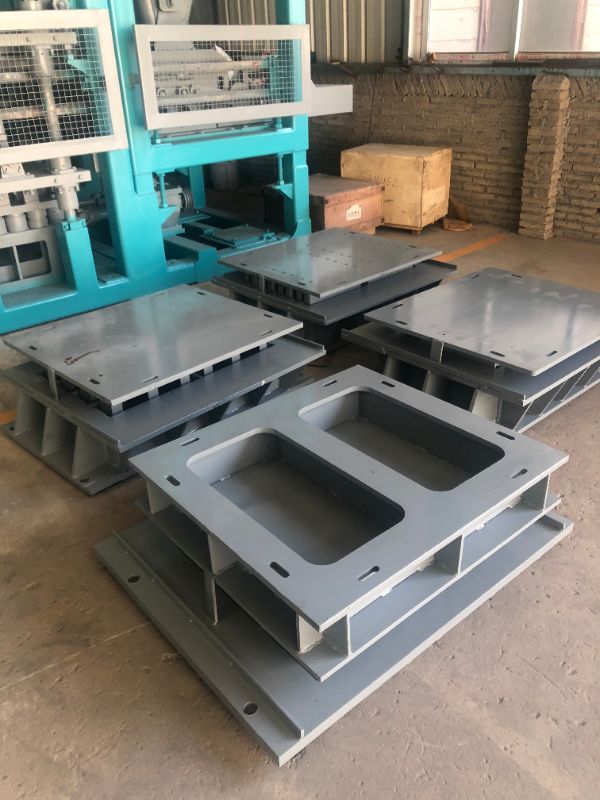
Na betónblokovaťVýrobcovia, štádium demontáže je tam, kde produktivita a kvalita produktu stoja alebo klesajú. Keď sa betón zalepí, praskne alebo sa pokazí povrch počas demontáže, náklady na prestoje, odpad a vyradený produkt sa rýchlo nahromadia. Pochopenie základných príčin týchto bežných problémov – a vedieť, ako ich opraviť – je nevyhnutné pre udržanie efektívnej výrobnej linky.
V spoločnosti Fujian Unik Mold Technology Co., Ltd. vyrábame vysokovýkonné betónové formy od roku 2010. Na základe našich skúseností s 28 exportnými trhmi je tu praktický sprievodca riešením problémov s najčastejšími problémami pri demontáži.
Lepenie je jedným z najbežnejších a frustrujúcich problémov pri výrobe betónu. Spomaľuje cykly, poškodzuje formu aj výrobok a môže zastaviť linku.
Pravdepodobné príčiny:
Nedostatočná alebo nerovnomerná aplikácia uvoľňovacieho oleja
Nekvalitný separačný prostriedok, ktorý nezodpovedá typu betónu
Opotrebenie povrchu dutín vytvára trecie body
Nesprávne načasovanie demontáže – buď príliš skoro, alebo príliš neskoro
Pevná betónová zmes s nízkou spracovateľnosťou
Riešenia:
Naneste tenkú, rovnomernú vrstvu profesionálneho uvoľňovacieho oleja na všetky povrchy dutín
Opätovne vyleštite dutiny formy, aby sa obnovila hladká povrchová úprava (UNIK odporúča Ra 1.6)
Udržujte konzistentný čas odformovania, ideálne 10–15 sekúnd po vibrácii
Upravte svoju betónovú zmes, aby ste zlepšili tekutosť a znížili lepivosť
Vzduchové otvory na povrchu hotových blokov sú viac než len kozmetickým problémom – môžu ohroziť štrukturálnu integritu.
Pravdepodobné príčiny:
Nedostatočné vibrácie, ktoré bránia úniku zachyteného vzduchu
Príliš viskózna betónová zmes, ktorá zachytáva vzduchové bubliny
Zlá distribúcia kŕmenia, zanechávanie vzduchových vreciek v dutine
Použitie separačných prostriedkov na báze oleja, ktoré môžu zachytiť vzduch na povrchu formy
Riešenia:
Prekalibrujte frekvenciu vibrácií na odporúčaný rozsah 50–60 Hz
Zlepšite tekutosť betónu úpravou dizajnu zmesi alebo pridaním zmäkčovadiel
Zabezpečte rovnomerné a úplné kŕmenie vo všetkých dutinách
Zvážte použitie separačných prostriedkov na vodnej báze, ktoré preukázateľne poskytujú lepšiu kvalitu povrchu ako alternatívy na báze oleja
Prasknuté bloky sú priamou stratou materiálu a práce.
Pravdepodobné príčiny:
Zmes je príliš suchá, čo znižuje pevnosť zelene
Nedostatočný čas vytvrdzovania pred odformovaním
Nesprávne vibrácie – buď príliš nízke alebo príliš vysoké
Mechanické namáhanie z lepenia počas demontáže
Náhle zmeny teploty po výrobe
Riešenia:
Zvýšte obsah vody alebo pridajte do zmesi zmäkčovadlo
Pred odformovaním predĺžte dobu vytvrdzovania na 24–48 hodín
Nastavte vibrácie na správnu frekvenciu pre vašu špecifickú veľkosť a tvar bloku
Zabezpečte hladké vyberanie z formy a správne mazanie dutiny, aby ste zabránili lepeniu
Hrubá povrchová úprava ovplyvňuje estetiku aj predajnosť.
Pravdepodobné príčiny:
Opotrebované alebo poškriabané povrchy dutín
Zaschnuté zvyšky cementu, ktoré zostali vo forme z predchádzajúcich cyklov
Nekvalitný uvoľňovací olej
Presušená betónová zmes
Riešenia:
Opätovne vyleštite steny dutín, aby ste obnovili hladký povrch
Okamžite po každej zmene vyčistite formu, aby ste zabránili usadzovaniu cementu
Použite vhodný separačný prostriedok (vyhnite sa používaniu nafty alebo iných náhrad)
Zvýšte podiel jemného piesku alebo upravte pomer vody a cementu
Poškodenie hrán a rohov tvárnic je často znakom mechanického namáhania pri demontáži.
Pravdepodobné príčiny:
Opotrebované alebo poškodené rohy dutín
Tvrdé vyberanie z formy vďaka lepkavej zmesi
Nadmerné vibrácie spôsobujúce krehkosť hrán
Nesprávne vytvrdzovanie alebo príliš rýchle schnutie
Riešenia:
Opravte alebo vymeňte poškodené vložky dutín
Naneste uvoľňovací olej rovnomerne na všetky povrchy
Vyvážte vibrácie, aby ste zabránili nadmernému zhutneniu
Udržujte podmienky vytvrdzovania stabilné a v tieni
Na povrchoch blokov sa môžu objaviť mikrotrhliny a sivé sfarbenie, čo postihuje najmä prémiové produkty, kde na vzhľade záleží.
Pravdepodobné príčiny:
Priľnavosť medzi betónom a povrchom formy počas vyberania z formy, známa ako „adhézia tampershoe“
Tvorba "kvetu" na blokoch vyrobených z bieleho cementu
Riešenia:
Optimalizujte načasovanie demontáže a aplikáciu separačného prostriedku
Pri produktoch z bieleho cementu starostlivo kontrolujte podmienky vytvrdzovania a výber separačného činidla, aby ste zabránili tvorbe výkvetov
Nekonzistentné rozmery bloku naznačujú problém so stabilitou formy alebo zarovnaním stroja.
Pravdepodobné príčiny:
Deformácia rámu formy z dlhodobej únavy z vibrácií
Uvoľnené skrutky alebo nesprávne zarovnané vložky dutín
Nerovnováha vibrácií stroja
Nerovnomerné kŕmenie alebo nekonzistentná zmes
Riešenia:
Utiahnite všetky skrutky pomocou momentového kľúča, aby ste zaistili správne zarovnanie
Skontrolujte zarovnávacie kolíky a vymeňte všetky opotrebované
Nastavte vibračné motory na vyváženie
Štandardizujte kŕmenie a konzistenciu zmesi

Mnohým problémom s vyberaním formy možno predísť správnym návrhom formy a výberom materiálu:
Uhol ponoru: Pre čisté vyberanie z formy je nevyhnutné správne zúženie stien dutín. Bez neho sa bloky prilepia bez ohľadu na kvalitu separačného prostriedku.
Polomer rohu: Ostré 90-stupňové rohy sú namáhané body, kde začína praskanie. Dizajn UNIK obsahuje 3-5 mm zaoblené rohy na zníženie poškodenia hrán.
Povrchová úprava: Leštený povrch dutín (Ra 1,6) znižuje trenie a zlepšuje výkon pri vyberaní z formy až o 30 %.
Tepelné spracovanie: Správnym nauhličením sa dosiahne povrchová tvrdosť HRC58-62 pri zachovaní húževnatosti jadra, čím sa zníži opotrebenie, ktoré vedie k lepeniu.
Kvalita ocele: Použitie vysokokvalitných materiálov, ako je 42CrMo alebo nástrojové ocele, zaisťuje, že forma si zachová svoj tvar a kvalitu povrchu počas 80 000 až 100 000 cyklov.
Väčšina problémov s demoláciou je predvídateľná a dá sa im predísť. Systematickou identifikáciou základnej príčiny – či už ide o návrh zmesi, nastavenie vibrácií, aplikáciu separačného prostriedku alebo stav formy – môžete implementovať cielené riešenia, ktoré znižujú odpad a prestoje.
Dobre udržiavaná forma môže vydržať 80 000 – 100 000 cyklov pri zachovaní perfektnej kvality povrchu bloku a bezproblémovej prevádzke na vysokorýchlostných automatických linkách. Pomocou správneho riešenia problémov a vysoko presného inžinierstva foriem môžete udržať svoju výrobnú linku v prevádzke efektívne s nižšou chybovosťou a minimálnym prerušením.